小白机械笔记
弧齿锥齿轮切齿方法
|
弧齿锥齿轮切齿方法 |
||||||
|
切齿方法 |
加工特性 |
加工一对锥齿轮 所需的机床数 |
加工一对锥齿轮 所需的刀盘数 |
优缺点 |
适用范围 |
|
|
单刀号单 面切削法 |
大轮和小轮轮齿两侧表面粗切一起切出,精切单独进行,小轮按大轮配切 |
至少需要1台万能切齿机床 |
一把双面刀盘 |
接触区不太好,效率低;但可以解决机床和刀具数量不够的困难 |
适用于产品质量要求不太高的单件或小批生产 |
|
|
双 面 切 削 法 |
单台双面 切削法 |
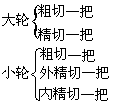
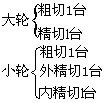
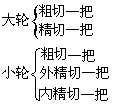
大轮的粗切和精切使用单独的粗切刀盘和精切刀盘同时切出齿槽两侧表面 小轮粗切使用一把双面粗切刀盘;小轮精切分别用一把外精切刀盘和内精切刀盘切出齿槽的两侧面 |
至少需要1台万能切齿机床 |
|
接触区较好齿面较光洁,生产效率较前者高 |
适用于质量要求较高的小批或中批生产 |
|
固定安装法 |
加工特性和单台双面切削法相同。但每道工序都在固定的机床上进行 |
|
|
接触区好,齿面光洁,生产效率也比较高。但是,需要的切齿机床和刀盘数量都比较多 |
适用于大批量生产 |
|
|
半滚切法 |
加工特性和固定安装法相同。但大轮采用成形法切出,小齿轮轮齿两侧表面分别用展成法切出 |
和固定安装法相同 |
和固定安装法相同 |
优缺点和固定安装法相同,但大轮精切比用展成法的效率可以成倍地提高 |
适用于i>25的大批量流水生产 |
|
|
螺旋成形法 |
加工特性和半滚切法相同。但在大轮精切时,刀盘还具有轴向的往复运动,即每当一个刀片通过一个齿槽时,刀盘就沿其自身轴线前后往复一次,刀盘每转一转,就切出一个齿槽 |
和固定安装法相同 |
和固定安装法相同 |
接触区最理想,齿面光洁,生产效率高。是目前比较先进的新工艺 |
和半滚切法相同 |
|
|
双重双面法 |
大轮和小轮均用双面刀盘同时切出齿槽两侧表面 |
大轮、小轮粗精切各1台,共用4台 |
大轮、小轮粗切精切各1把,共需4把 |
生产率比固定安装法高,但接触区不易控制,质量较差 |
适用于大批量生产模数小于25及传动比为1∶1的齿轮 |
|