小白机械笔记
复位零件
|
复位零件 |
||
|
为保证塑件顺利脱模和推出机构各部分运动灵活,以及推出元件的可靠复位,必须有以下辅助零件的配合作用 为使推出机构合模后能回到原来位置,推杆或推管推出机构中通常设有复位杆,或者推杆兼复位杆 |
||
|
复位杆机构 |
||
|
复位 机构 |
结 构 |
说 明 |
|
1. 复 位 杆 |
|
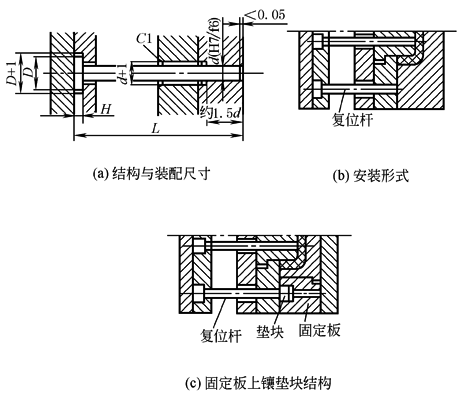
复位杆在结构上与推杆相似,所不同的是它与模板的配合间隙较大,同时复位杆顶面不应高出分型面。图a是复位杆的结构与装配尺寸;图b是常用的安装形式;图c是当复位杆的顶面顶在不淬火的定模固定板上时,在固定板上镶入一淬火垫块,以免在工作中复位杆将定模固定板顶出凹坑而影响准确复位 |
|
2. 推 杆 的 兼 用 形 式 |
|
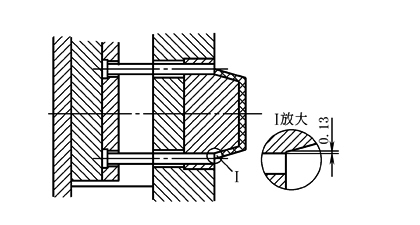
在塑件的几何形状和模具结构允许的情况下,可利用推杆使推出装置复位。由于推杆的兼用,不需要另设复位杆,可使模具结构简单。兼用推杆的边缘应与型芯侧壁隔0.1~0.15mm,以免兼用推杆因推杆孔的摩擦而擦伤型芯侧壁 |
|
3. 弹 簧 复 位 机 构 |
|
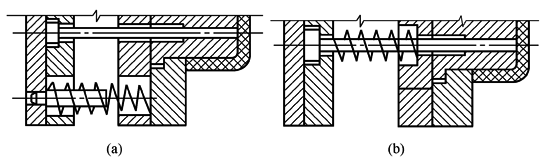
利用弹簧力使推出机构复位。图a中,弹簧内装有一定位杆或把弹簧套在复位杆上,以免工作时弹簧偏移;图b中,因为推杆周围的空间位置允许,弹簧可直接套在推杆上。弹簧复位方式结构简单,但须注意弹力要足够,一旦弹簧失效,要及时更换 |