小白机械笔记
型芯的结构设计
|
型芯的结构设计 |
||
|
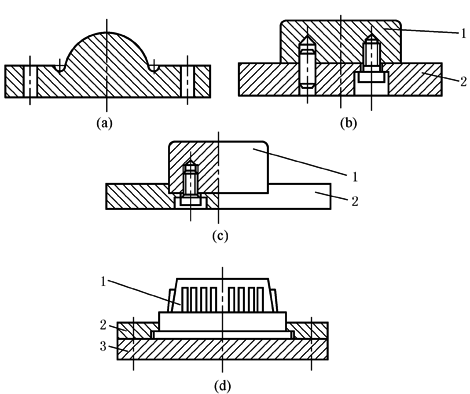
型芯是成型塑件内表面的零件。根据型芯所成型零件内表面大小不同,通常又有型芯(压缩模中称凸模)和成型杆之分。型芯一般是指成型塑件中较大的主要内形的零件,又称主型芯;成型杆一般是指成型塑件上较小孔的零件,又称小型芯。下面介绍型芯和成型杆的主要结构形式 (1)型芯形式 型芯有整体式和镶拼组合式,见下表 |
||
|
常见型芯的形式 |
||
|
型芯 的形式 |
结 构 |
说 明 |
|
整 体 式 型 芯 (整 体 凸 模) |
1—凸模;2—凸模固定板;3—垫块 |
图a表示型芯与模板为一整体,其结构牢固,成型的塑件质量较好,但是不便加工,消耗模具钢多,主要用于形状简单的型芯。图b~d表明为节约模具钢和便于加工采用不同材料制作模板和型芯,然后连接起来。图b所示用螺钉、销钉连接,结构较简单。图c所示采用局部嵌入固定,其牢固性比图b好。图d所示采用台阶连接,牢固可靠,是一种常用的连接方法,但结构较复杂,防止固定部分为圆形而成型部分为非圆形的型芯在固定板内旋转,必须装防转销 |
|
镶 拼 组 合 式 型 芯 |
|
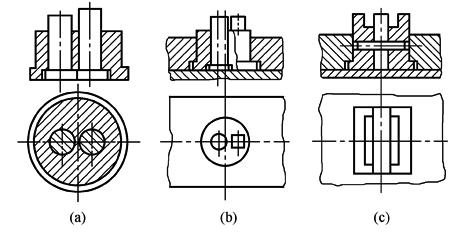
对于复杂形状的型芯,如果采用整体式结构加工较困难,采用拼块组合可简化加工工艺 设计和制造这类组合式型芯时,必须注意提高拼块的加工和热处理工艺性,拼接必须牢靠严密。图a两个小型芯如果靠得太近,则不宜采用这种结构,而应采用图b的结构,以免热处理时薄壁处开裂 |
|
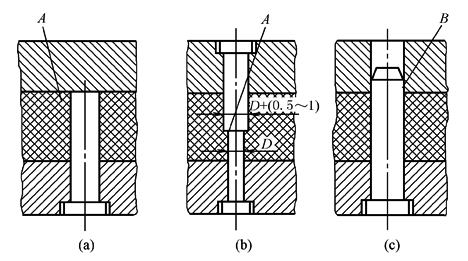
(2)成型杆 塑件上的孔或槽通常用小型芯来成型。通孔的成型方法如图1所示,其中,图1a表示由一端固定的型芯成型,这种结构的型芯容易在孔的一端A处形成难以去除的飞边,如果孔较深则型芯较长,容易弯曲。图1b是由两个直径相差0.5~1mm的型芯成型的,即使两个型芯稍有不同心,也不致影响装配和使用,而且每个型芯长度较短,稳定性较好;图1c型芯一端固定,另一端为导向支撑,强度和刚度较好,如果因溢料形成圆形飞边,也较容易去除。盲孔的成型方法只能用一端固定的型芯来成型
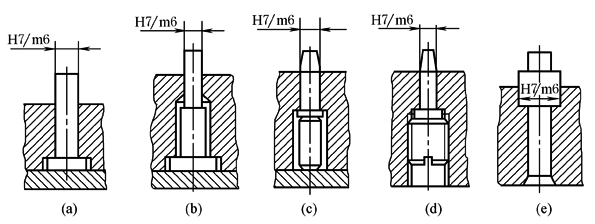
图1 通孔的成型方法 为保证型芯具有足够的稳定性,孔不宜太深。对于注射模塑和传递模塑,孔深度应小于孔径的4倍;对于压缩模塑,平行压制方向的孔深应小于孔径的2.5倍,垂直于压制方向的孔深应小于孔径的2倍。直径过小或孔深过大的孔宜在成型后用机械加工的方法得到 从孔的成型方法中可看出,对于成型孔和槽的小型芯,通常是单独制造,然后以嵌入方法固定。具体结构如图2所示。其中图a为带推板的型芯固定方法;图b是常用的固定方式。型芯与固定板间留有0.5mm的双边间隙,这是为加工和装配的方便。型芯下段加粗是为了提高小而长的型芯的强度。图c和图d采用带顶销或紧定螺钉的固定方法。图e为铆接式,它可以防止在制品脱模时型芯被拔出
图2 小型芯的固定方式 |
||