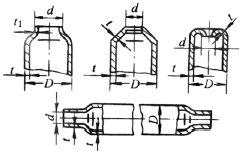
箍压时直径缩小的合理比例 分类:一般设计资料/锻造和冲压设计的工艺性及结构要素/冲压/冷冲压件的结构要素/箍压时直径缩小的合理比例 字数:111更新:2026-05-31 宽屏 收藏 箍压时直径缩小的合理比例 D/t≤10时,d≥0.7D D/t>10时,d=(1-K)D 钢制件:K=0.1~0.15 铝制件:K=0.15~0.2 箍压部分壁厚将增加到 ‹ 冲裁件最小许可宽度与材料的关系平冲压件和成形冲压件尺寸公差(GB/T13914-2002) › 同章节其他资料冲裁件的结构要素(JB/T4378.1-1999)弯曲件的结构要素(JB/T4378.1-1999)铁皮咬口类型、用途和余量卷边直径通风罩冲孔(JB/ZQ4262-1997)零件弯角处必须容纳另一个直角零件的做法最小可冲孔眼的尺寸翻孔尺寸及其距离边缘的最小距离
 小白机械笔记