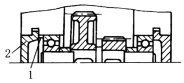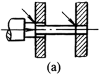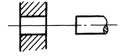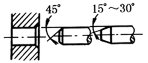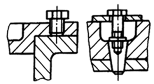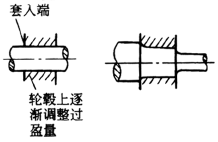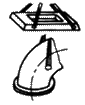小白机械笔记
装配工艺设计注意事项
|
装配工艺设计注意事项 |
||
|
注意事项 |
不好的设计 |
改进后的设计 |
|
1.尽可能使装配操作分开 |
||
|
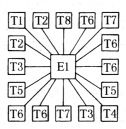
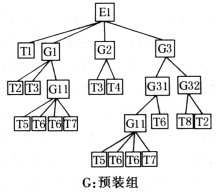
(1)便于分解为组件,以便实现包括预装配和终了装配的装配分级 |
|
|
|
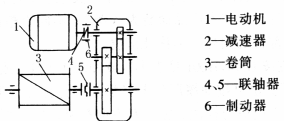
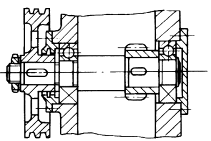
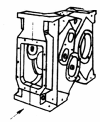
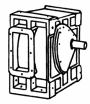
(2)分解成若干装配单元,便于平行作业,缩短装配周期,又便于维修 图示电动绞车,将减速器输出轴与卷筒轴分开,用联轴器联接,二者就可各自单独组装,简化了装配,避免了长轴加工,并便于减速器的标准化、系列化 |
|
|
|
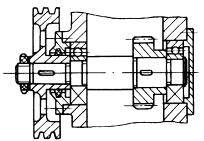
改进前轴承孔径小于齿轮外径,必须在箱内装配齿轮;改进后,轴上各零件可先行组装,后装入箱内,既提高了工效,又便于维修 |
|
|
|
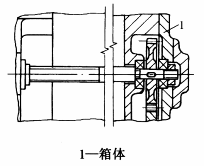
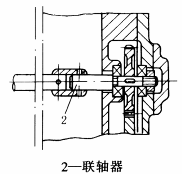
(3)转塔车床加速行程轴一端安装在机身上的箱体内,不便装配;改进后将加速行程轴用联轴器联接,箱体成为单独的装配单元 |
|
|
|
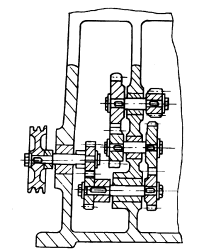
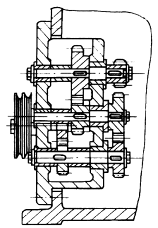
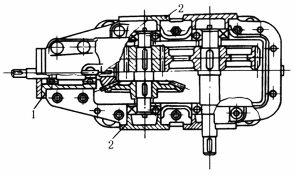
(4)将传动齿轮预先组成单独的齿轮箱,然后装入箱体,便于调整和装配 |
|
|
|
(5)装配组可分开进行试验,首先在变型设计时应如此 |
在整个机器中进行动平衡 |
转子单独进行动平衡 |
|
(6)力求不进行单个零件试验而对装配组件或产品进行功能试验 |
对单个齿轮进行啮合测量,对部件密封性试验 |
对整个传动装置进行噪声测量,对管道网密封性试验 |
|
2.减少装配操作 |
||
|
(1)通过集成结构方式或组合结构方式把零件结合在一起 |
|
|
|
(2)通过采用粘接或卡接减少联接元件数目 |
|
|
|
(3)尽量采用自作用对准及定位 |
|
|
|
(4)通过功能合成减少零件数目 |
|
|
|
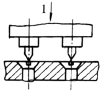
(5)装配操作同时进行 |
|
|
|
(6)减少接合部位及接合表面 |
|
|
|
(7)对已装好的组件或产品进行功能试验时无须把它拆开 |
|
|
|
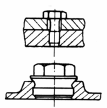
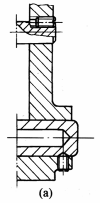
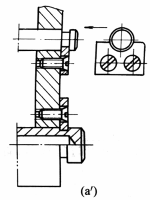
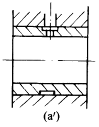
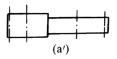
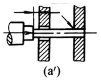
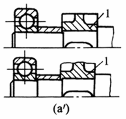
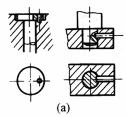
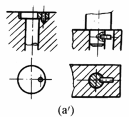
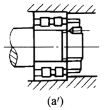
(8)避免装配时进行切削加工。图a轴套装入机体后,需钻孔、攻丝,既增加装配工作量,又延长装配周期。改进后(图a')轴或轴套用卡在轴或轴套环形槽里的压板固联在机体上,压板可用冲压方法制造,机体上的螺纹孔可在切削加工车间加工 |
|
|
|
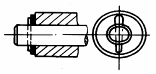
(9)尽可能使装配时不需手工修配 图a是杠杆与导向叶轮连接用键,两个半圆柱系分开加工,不能吻合得很好,装配时须用手工修配。可改用图a'结构(装配时杠杆与导向叶轮之间的相对位置常需调整,不可能用普通锥形销钉) |
|
|
|
3.统一和简化装配操作 |
||
|
(1)对每一组件尽量采用统一的接合方向和接合方法 |
|
|
|
(2)选用合适的接合方式,使机械加工和装配的总劳动量减少 减速箱用图a'接合方式,机械加工量虽然比图a大,但由于装配大大简化,还是合理的 |
|
|
|
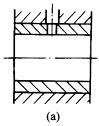
根据实际情况,有时采用对称对路构,可简化装配。图a'轴套内的槽,采用对称结构,比图a的槽和孔容易对准,简化了装配 |
|
|
|
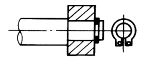
(3)用弹性挡圈代替开口销和垫圈,可提高装配效率 |
|
|
|
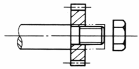
(4)用弹性垫圈代替螺钉和垫圈 |
|
|
|
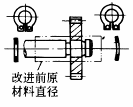
(5)平面形挡圈代替轴肩,曲面形挡圈可限制齿轮轴向位置 |
|
|
|
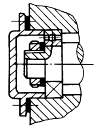
(6)当轴向载荷较小时,用弹性挡圈代替法兰、螺母和轴肩,以便于装配,提高装配效率 |
|
|
|
4.保证装配质量 |
||
|
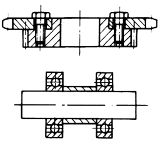
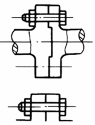
(1)应设定位基准,图a两法兰盘用普通螺栓联接,两法兰盘轴孔有同轴度要求,无定位基准时难以满足同轴度要求 |
|
|
|
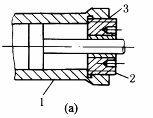
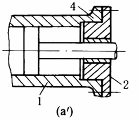
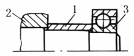
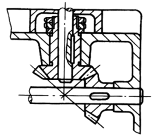
液压缸要求缸盖上的孔与缸体内圆表面同轴。若按图a所示缸盖2与缸体1用螺纹3直接联接,由于螺纹之间有间隙,不能保证缸盖2与缸体1孔的同轴度,活塞杆易偏移。改进后(图a')另设置装配基面4 |
|
|
|
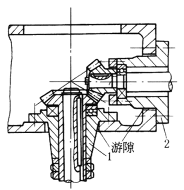
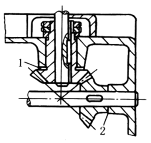
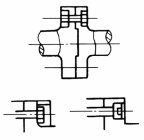
两锥轮支架1和2同机架之间不应有径向游隙,应设置装配基面 |
|
|
|
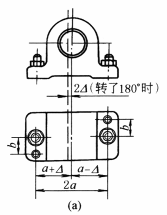
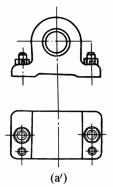
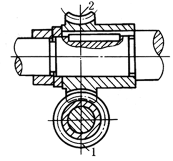
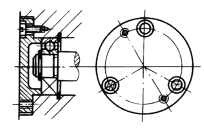
(2)正确布置定位销:图a支承座安装用两销钉定位。按左图的布置,因为左右两销钉孔到支座轴线的距离不要求也不可能加工得绝对相等,如左孔距离为a+△,右孔距离为a-△,若不慎将支座转180°安装,则此时左孔距离为a-△,右孔距离为a+△,而使支座轴线较原来的正确位置向左偏移2△。改进后的设计(图a')可避免产生上述错误 |
|
|
|
(3)采用结构措施补偿误差:图a'一对圆柱齿轮中的小齿轮比大齿轮稍加宽一些,当有装配误差时,仍能保证两齿沿全齿宽啮合,这就可在保证安装要求前提下,降低装配精度的要求 |
|
|
|
图中左右两边的轴肩不要分别与零件2和轴承内圈的端面取齐,这样既保证了安装要求,也降低了机械加工精度的要求和避免装配时的修配工作 |
|
|
|
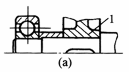
(4)采用调整零件。如图所示结构,在轴承外圈与轴承盖2之间加一环状零件1,它的厚度在装配时根据测量结果配制,组件的轴向尺寸加工时可按自由公差,积累的轴向误差可用零件1补偿,以保证对轴承内外圈的固定要求 |
|
|
|
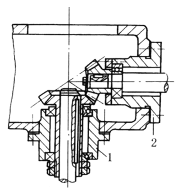
如图所示是装配精度要求较高的圆锥齿轮机构,要求两轮的节圆锥共顶,以保证正确啮合。因此装配时要使两轮能沿各自轴线有控制地移动,以便将两轮调整到所要求的合适位置。小齿轮的轴向位置用垫片1来调整,大圆锥齿轮的轴向位置用两端轴承盖处的垫片2来调整 蜗杆蜗轮机构,可用类似措施来调整蜗轮的轴向位置,以保证蜗轮与蜗杆的正确位置 |
|
|
|
修配两调整垫1、2厚度,可保证两锥齿轮的正确啮合 |
|
|
|
用调整垫片1来调整丝杆支承与螺母之间的同轴度 |
|
|
|
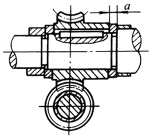
蜗杆传动装配时,需保证蜗杆轴线1与蜗轮齿冠的中线2相重合,利用调整垫厚a的变化来调整蜗杆轴向位置,以保证蜗轮、蜗杆啮合精度 |
|
|
|
(5)避免双重配合以获得明确的定位,并且减少尺寸公差 |
|
|
|
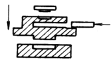
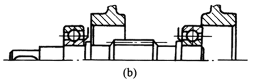
(6)为避免两段配合面同时进入,图a,应改为图a'。图b蜗杆轴装入箱体时,两轴承外圈不是同时而是一先一后地装入轴承孔接合面 |
|
|
|
|
||
|
(7)图a结构在装配零件1时,其键槽与轴上的键要对准比较困难。改进后的设计(图a'),键与键槽则很易对准 |
|
|
|
(8)利用弹性降低对装配件的公差要求 |
|
|
|
(9)轴与轮毂为紧配合时,须将伸出于轮毂外的轴径车小一些,以利装卸 |
|
|
|
(10)将大的接合面分成多个小的面 |
|
|
|
5.应便于装配 |
||
|
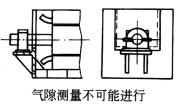
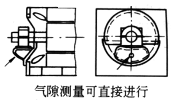
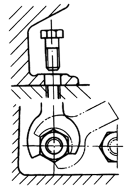
(1)应留出足够的放置螺钉的高度空间和留出足够的扳手活动空间 |
|
|
|
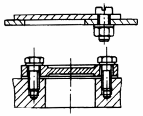
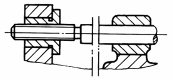
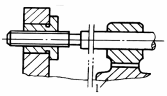
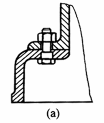
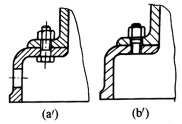
(2)图a装配困难,图a'旁开工艺孔稍好,图b'采用双头螺柱便于装配 |
|
|
|
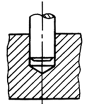
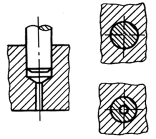
(3)打入销钉时,应有空气逸出口,防止空气留在孔中,便于装配 |
|
|
|
(4)为了装卸方便,确保轴承位置,右端轴径应稍小于轴颈直径,以免装拆轴承时擦伤轴表面 |
|
|
|
(5)配合件应倒角,以便装配。若倒角15°~30°,有导向部分装配更容易 |
|
|
|
6.应便于拆卸 |
||
|
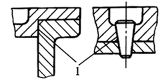
(1)为便于拆卸静配合1的零件,应配置拆卸螺钉或采用具有拆卸螺孔的锥销 |
|
|
|
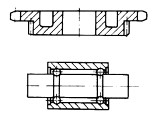
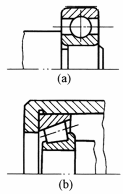
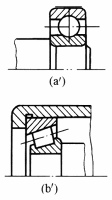
(2)图a轴承内圈或图b轴承外圈不易拆卸,应使轴肩高度小于内圈厚度(图a'),或孔的凸肩高度小于外圈厚度(图b') |
|
|
|
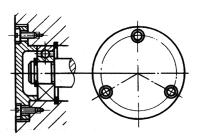
(3)端盖上应留有工艺螺孔,以便于拆卸端盖,避免用非正常拆卸方法而损坏零件 |
|
|
|
(4)带止转装置的轴要考虑拆卸方便,图a所设销子可防止轴转动,但轴的拆卸较困难。改为图a'结构,则易于拆卸 |
|
|
|
7.考虑螺纹联接的工艺性 |
||
|
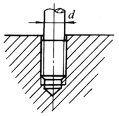
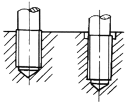
滚压加工的双头螺栓,其d大于螺纹底径,若螺孔深度过大,会使螺栓柠不紧或损坏孔口部分螺纹。要控制螺栓上的螺纹长度和螺孔深度,或在螺孔口锪孔,保证螺栓柠紧 |
|
|
|
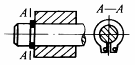
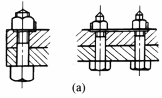
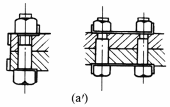
图a只是对螺母止动,而对螺栓并未止动,改进后(图a')同时对螺栓和螺母止动,保证了止动的确实可靠 |
|
|
|
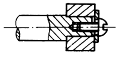
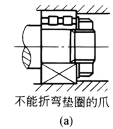
图a因安装位置的周围无足够的空间弯曲止动垫圈的爪,不能止动。改进后(图a')采用骑缝螺钉,保证止动可靠 |
|
|
|
高速旋转体联接螺栓的头、螺母等的伸出,既影响安全也容易造成各种不良影响,应当使之沉入 |
|
|
|
化工管道等的法兰螺栓布置在正下面易受泄漏溶液的腐蚀 |
|
|
|
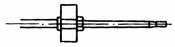
螺母的端面不一定与螺纹相垂直,螺纹有间隙,并且被紧固件两端面也存在平行度误差,如果在长轴中央处进行强力紧固,易使轴产生弯曲 |
|
|
|
使用多个沉头螺钉时,无法使所有螺钉头的锥面保持良好的接合,联接件间的位移会造成螺钉的松动 |
|
|
|
8.避免装配时的应力集中 |
||
|
过盈量大的配合处,尤其是采用热装的部位,要考虑配合引起的应力集中与轴肩处的应力集中相叠加的问题,应减少轴肩处的应力集中 |
|
|
|
滚动轴承的圆角R一般较小,如果相应减小轴部的R则应力集中会增大。应采取必要措施,使轴的R不致过小 |
|
|
|
过盈大的热装,轴上在相对于轮毂端部处为紧固力剧变部,产生应力集中 为了不形成紧固力的剧变部,最好从轮毂端部向套入端逐渐减小过盈量 |
|
|
|
将轴向宽度较薄的盘状零件热装到轴上时,过盈量引起的反力有可能使盘状零件变形。为避免出现这种情况,要增加盘状零件的轴向宽度,不能增加时要从轴肩向套入端调整过盈量 |
|
|
|
9.便于起吊安装 |
||
|
(1)很大的铸件不用吊环螺钉起吊,因为此时吊环螺钉斜着受力很大,较好的办法是用事先铸好的洞孔或铸成的凸起搭子 |
|
|
|
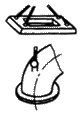
(2)在允许的情况下,事先留有使用调节楔子与安放水平尺的平面,在装配时有很大好处 |
|
|
|
10.可能实现并简化自动贮存和装配 |
||
|
(1)如果没有特殊要求,轮廓应尽量对称,以便于确定正确位置,避免装错 |
|
|
|
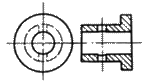
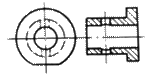
(2)零件孔径不同,为保证装配正确位置,宜在相对于小孔径处切槽或倒角,以便识别 |
|
|
|
(3)自动装配时,宜将夹紧处车成圆柱面使之与内孔同轴 |
|
|
|
(4)为易于保证垫片上偏心孔的正确位置,可加工出一小平面 |
|
|
|
(5)装配时,要求孔的方向一定,若不影响零件性能,可在零件上铣一小平面,其位置与孔成一定关系,平面较孔易定位 |
|
|
|
(6)工件底端为圆弧面时,便于导向,有利于自动装配的输送 |
|
|
|
(7)使两相邻零件的内外锥不等,运输中不易“卡死” |
|
|