小白机械笔记
浇口位置选择实例
|
浇口位置选择实例 |
||
|
塑料制品形状 |
简 图 |
说 明 |
|
圆环形 |
|
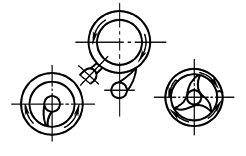
对于圆环形塑件采用切向浇口可减少熔接痕,提高熔接强度,有利于排气 |
|
箱体形 |
|
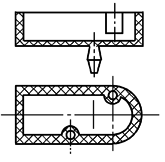
对于箱体形的塑件应用这种浇口,流程短,熔接痕少,熔接强度好 |
|
框形 |
|
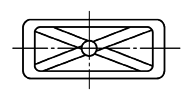
对于框形塑件,浇口最好对角设置,这样可以改善收缩引起的塑件变形,圆角处有返料作用,可增大流速,有利于成型 |
|
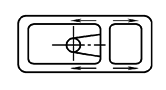
长框形 |
|
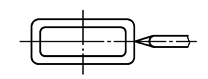
对于长框形塑件设置浇口时,应考虑产生熔接痕的部位,选择浇口位置应不影响塑件的强度 |
|
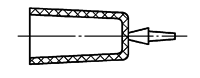
圆锥形 |
|
对于外观无特殊要求的塑料制品采用点浇口进料较为合适 |
|
壁厚不均匀 |
|
对于壁厚不均匀的塑件,浇口位置应保证流程一致,避免涡流而造成明显熔接痕 |
|
骨架形 |
|
对于骨架形塑件,设置浇口使塑料从中部分两路填充型腔,缩短了流程,减少了填充时间,适用于壁薄而大的塑件 |
|
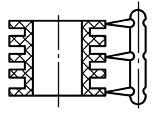
多层骨架形 |
|
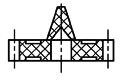
对于多层骨架形的塑件,可采用多点浇口,以便改善填充条件 |
|
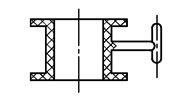
有突缘圆柱形 |
|
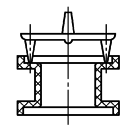
可采用两个浇口进料,塑件成型良好,适用于大型塑件及流动性好的塑料 |
|
圆形齿轮 |
|
对齿轮类塑件,可采用直接浇口进料,不仅能避免接缝的产生,同时齿轮齿形不会受到损坏 |
|
薄壁板形 |
|
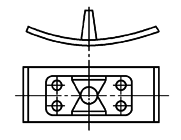
薄壁板形的塑件的外形尺寸较大时,浇口设在中间长孔中,由于两面有浇口,缩短了流程,防止缺料和熔接痕,塑件质量较好,缺点是去浇口困难 |
|
长条形 |
|
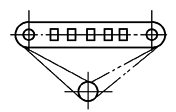
塑件有纹向要求时,可以采用从一端切线进料,单流程较长,如无纹向要求,可以采用两端切线方向进料,这样流程可以缩短 |
|
圆片形 |
|
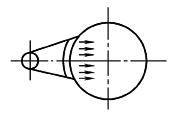
对于圆片形塑件,可采用径向扇形浇口,这样进料可以防止旋涡,并且可获得良好的塑件 |