小白机械笔记
浇口位置选择原则
|
浇口位置选择原则 |
|||
|
浇口开设位置对塑件的质量影响很大,主要根据制品的几何形状和技术要求,并分析熔体在流道和型腔中的流动状态、填充、补缩及排气等因素作全面考虑。浇口位置的选择原则见下表 |
|||
|
浇口位置选择原则 |
|||
|
序号 |
选择 原则 |
图 示 |
说 明 |
|
1 |
避 免 引 起 熔 体 破 裂 |
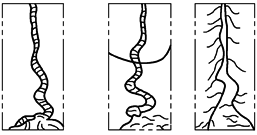
(a) 熔体喷射造成塑件的缺陷
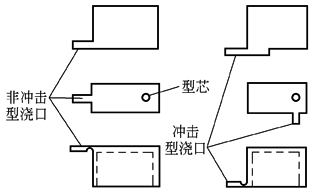
(b) 非冲击型浇口与冲击型浇口 |
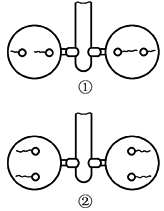
截面尺寸较小的浇口正对着一个宽度和厚度都较大的型腔,则高速料流流过浇口时,由于受到很高的剪应力作用,将会产生喷射和蠕动(蛇形流)等熔体破裂现象。这些喷射出的高度定向的细丝或断裂物很快冷却变硬,与后进入型腔的熔体不能很好熔合而使制品出现明显的熔接痕。有时熔体直接从型腔一端喷到另一端,造成折叠,使塑件形成波纹状痕迹,如图a所示。此外,喷射还会使型腔内气体难以排出,形成气泡 克服上述缺陷的办法是,采用冲击型浇口,或者浇口位置设在正对型腔壁或粗大型芯的方位,如图b所示,使高速料流直接冲击型腔和型芯壁上,从而使料流平稳地充满型腔,避免熔体断裂,以保证塑件质量 |
|
2 |
有 利 于 熔 体 流 动 和 补 缩 口 |
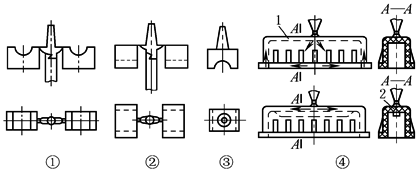
(c)浇口位置对塑料熔体流动及塑件收缩的影响 1—气囊;2—加强筋 |
当塑件的壁厚相差较大时,为保证注射过程最终压力有效地传递到塑件较厚部位以防止缩孔,在避免产生喷射的前提下,浇口的位置应开设在塑件截面最厚处,以利于熔体填充及补缩。如图c所示,塑件厚薄不均匀,图c中①的浇口位置,由于收缩时得不到补料,塑件会出现凹痕;图c中②的浇口位置选在厚壁处,可以克服凹痕的缺陷;图c中③为直接浇口,可以大大改善熔体充模条件,补缩作用大,但去除浇口凝料比较困难。如果塑件上设有加强筋,浇口的位置应设在使熔体顺着加强筋开设的方向,以改变熔体流动条件,如图c中④所示 |
|
3 |
保 证 流 动 比 在 允 许 范 围 内 |
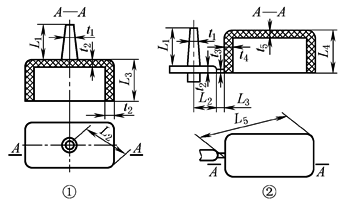
(d)浇口位置不同对流动比的影响 |
熔体流程长度与厚度之比称为流动比,也可称流程比。显然,流程比越大,充填型腔越困难。在保证型腔得到良好填充的前提下,应使熔体流程最短,流向变化最少,以减少能量的损失。如图d中②所示浇口位置,其流程长,流向变化多,充模条件差,且不利于排气,往往造成制品顶部缺料或产生气泡等缺陷。对这类制品,一般采用中心进料为宜,可缩短流程,有利于排气,避免产生熔接痕。图d中①为直接浇口,可克服图d中②可能产生的缺陷 设计浇口位置时,为保证熔体完全充型,因而流程比不能太大,实际流程比应小于许用流程比。而许用流程比是随着塑料性质、成型温度、压力、浇口种类等因素而变化的。表常用塑料的流程比(L/t)允许值为常用塑料流程比允许值,供设计时参考。如果发现流程比大于允许值,需改变浇口位置或增加制品的壁厚,或采用多浇口进料等方式来减小流动比 |
|
4 |
有 利 于 型 腔 内 气 体 的 排 出 |
(e)浇口位置对排气的影响 |
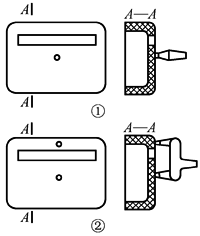
如果进入型腔熔体过早地封闭排气途径,型腔内的气体就不能顺利排出,会使塑件上产生气泡、疏松、充不满、熔接不牢等缺陷,或者在注射时由于气体被压缩而产生高温,使塑件局部碳化烧焦。如图e所示,是一个盒型塑件,侧壁厚度大于顶部。如按图e中①所示设置侧浇口位置,在进料时,熔体沿侧壁流速比顶部的快,因而侧壁很快被充满,而顶部形成封闭的气囊,结果在顶部留下明显的熔接痕或烧焦的痕迹。如果从排气角度出发,改用图e中②所示中心浇口,使顶部最快充满,最后充满的部位在分型面处。若不允许中心进料,仍采用侧浇口时,则应增大顶部厚度或减小侧壁厚度,如图e中③所示,使料流末端在浇口对面的分型面处,以利于排气。另外,也可在空气汇集处镶入多孔的粉末冶金材料,利用微孔的透气作用排气;或在顶部开设排气结构,如利用配合间隙排气,采用组合型腔,效果都很好 |
|
5 |
减 少 塑 件 熔 接 痕 , 增 加 熔 接 强 度 |
(f)设置多浇口以减少变形
(g)开设冷料槽以增加熔接强度
(h)开设过渡浇口增加熔接强度
(i)采用多点浇口增加熔接强度
(j)熔接痕在塑件上的方位 |
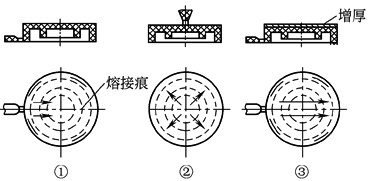
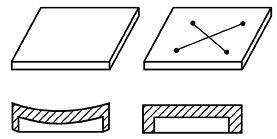
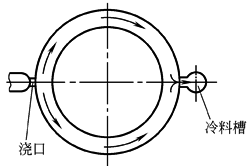
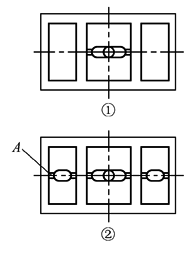
熔体在充型过程中都有料流间的熔接存在。浇口位置设计时应该考虑:增加熔接的强度,尽量减少产生熔接痕,以保证塑件的强度。产生熔接痕的原因很多,就浇口数目的设置而言,浇口数目多,产生熔接痕的可能就增加。因而在熔体流程不太长的情况下,如无特殊要求,最好不设两个或两个以上浇口。但浇口数多后,料流的流程缩短,熔接的强度有所提高。因此,对大型制品而言,采用多点进料有利于提高熔接的强度;对于大型板状塑件,为减少内应力和翘曲变形,必要时也设置多个浇口,如图f所示 在可能产生熔接痕的情况下,应采取工艺和模具设计的措施,增加料流熔接强度。如图g所示,可在熔接处的外侧开一冷料槽,以便料流前锋的冷料溢进槽内。另外,还可避免产生熔接痕 图h和图i所示为箱形壳体塑件,浇口位置的不同,不仅影响流程长短,而且影响熔接的方位和熔接的强度,这时可增加过渡浇口(图h)或采用多点浇口(图i中②所示浇口位置)。此外,浇口位置也应考虑熔接痕方位对塑件的影响。图j所示为带有两个圆孔的平板塑件,图j①的浇口位置在注射成型后,熔接痕与小孔连成一线,使塑件的强度大大削弱。图j中②设置的浇口方位比较合理 |
|
6 |
防 止 料 流 将 型 芯 或 嵌 件 挤 压 变 形 |
(k)
(l) |
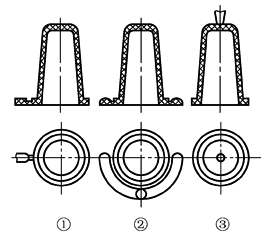
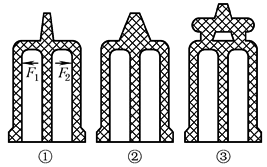
对于筒形塑件来说,应避免偏心进料以防型芯弯曲。如图k中①是单侧进料,料流单边冲击型芯,使型芯偏斜导致塑件壁厚不均;图k中②为两侧对称进料,可防止型芯弯曲,但与图k中①一样,排气不良。采用图k中③所示的中心进料,效果好 图l为壳体塑件,当由顶部进料时(图l中①),如果浇口较小,因中部进料快、两侧进料慢,从而产生侧向力F1和F2,如型芯的长径比大于5,则型芯会产生较大弹性变形,成型后熔体冷凝,塑件因难以脱模而破裂。图l中②浇口较宽,图l中③采用正对型芯的两个冲击型浇口,进料都比较均匀,可克服图l中①的缺点 |
|
7 |
高 分 子 取 向 对 塑 件 性 能 的 影 响 |
(m) |
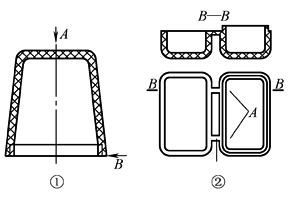
注射成型时,应尽量减少高分子沿着流动方向上的定向作用,必须恰当设置浇口位置,尽量避免由于定向作用造成的不利影响,而应尽量利用定向作用产生的有利影响。图m中①是口部带有金属嵌件的聚苯乙烯制品,由于成型收缩使金属嵌件周围的塑料层产生很大的切向拉应力,如果浇口开设在A处,则高分子定向与切向拉应力方向垂直,该塑件容易开裂。图m中②为一个聚丙烯盒子,具有“铰链”(塑料合页),把浇口设在A处(两点),注射成型时,熔体通过很薄的铰链(约0.25mm)充满盖部,在铰链处产生高度的定向,可达到几千万次弯折而不断裂的性能 |