小白机械笔记
各类浇口形式
|
各类浇口形式 |
||
|
浇口形式 |
简 图 |
特 性 |
|
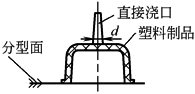
直接浇口 |
|
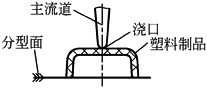
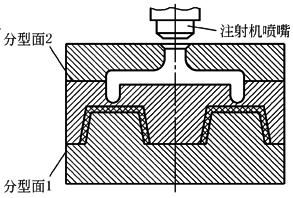
应用范围:用于加工热敏性及高黏度材料成型高质量的大型制品 浇口长大于30mm时,取d=9mm,小于30mm时,取d=6mm |
|
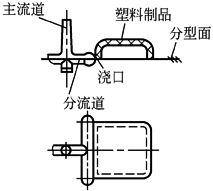
侧浇口 |
|
应用范围:用于成型板条之类的大面积制品 优点:制品无熔合线,质量好,精度高 缺点:浇口切除需后加工 L=0.7~2mm,h=(1/3~2/3)T,中小件b=(5~10)h,大型塑料制品b>10h |
|
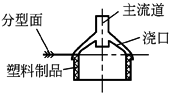
盘形浇口 |
|
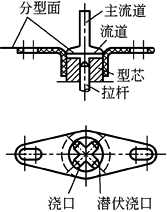
应用范围:应用于型芯安装一侧的轴对称塑料制品 优点:塑料制品上无熔合线,对强度无影响 h=(0.6~1)T |
|
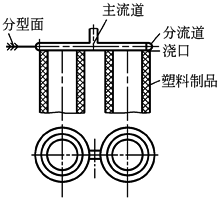
环形浇口 |
|
应用范围:用于型芯装在两侧的管状塑料制品 优点:周向壁厚均匀 缺点:有轻微的熔合线,浇口切除需后加工 h=0.8~2mm L=0.5~1.5mm |
|
隧道式浇口(潜伏浇口) |
|
应用范围:主要用于多型腔小零件模具以及成型弹性体材料 优点:自动去浇口 缺点:对单个零件来讲,压力损失较高 d=0.7~2.5mm |
|
点浇口(三板式模具) |
|
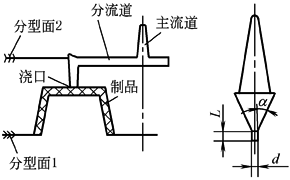
应用范围:多型腔中心进料模具 优点:浇口自动去除 缺点:回料多,模具费用高 L=0.3~2mm,d=0.7~1.2mm α=6°~15° |
|
点浇口(带有反向主流道浇口) |
|
应用范围:自动去除浇口塑料制品 优点:不需后加工 缺点:只适用于温度稳定的材料(PE、PS),不适于其他材料 L=0.6~1.2mm,d=0.6~1.2mm |
|
平缝式浇口(薄片式) |
|
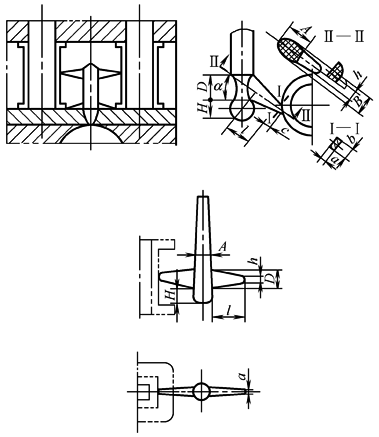
(1)特性与侧向浇口相似,一般多用于垂直分型面及立式或直角式注射模,成型骨架类薄壁塑料制品 (2)浇口一般设置在制品中部,有利于排气,但按需要也可设置在两端等部位 (3)模具磨损或合模不良,易产生飞边,去除浇口困难 (4)主流道常用圆形或椭圆形截面,截面积按塑料流动性及塑料制品壁厚、形状而定。圆形截面直径常取5~9mm;椭圆截面A常取4.8~6mm,B为(4/5)A;H为冷料穴尺寸,宜取4~5mm。分流道一般为椭圆形截面,D=A,h=(1/2)A,l按需要而定,一般取5~8mm,α按需要而定,对环形塑料制品取40°~50°,对平片状塑料制品取90°;浇口尺寸a、b、c与侧向浇口相同 |
|
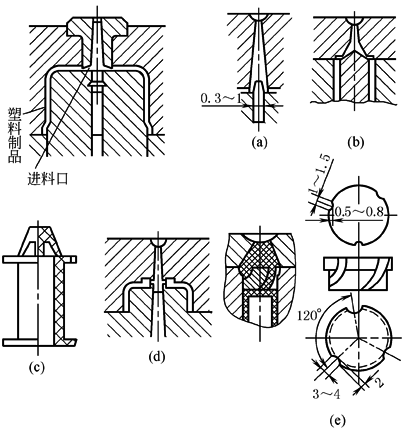
限制式直接浇口 |
|
(1)适用于成型深壳、箱、筒形中间有通孔的制品 (2)流程短,环形流向分型面有利于排气,减少熔接痕 (3)一般只能用于单型腔模具,而且去除浇口困难 (4)图a为分流锥式进料口,浇口厚度一般为制品壁厚的1/3~2/3 图b为圆环形进料口,浇口厚一般取0.2~1.2mm 图c为爪式浇口,即在分流锥上开设流道,适用于成型高管状制品或同轴度要求高的制品。对多处进料型芯起定位作用,防止弯曲,同轴度好,去除浇口方便,但易发生熔接痕 图d是圆薄片状浇口,浇口厚度一般取0.2~1.2mm 图e是螺旋爪式浇口,熔接质量好,同心度高,料头在浇口脱模板离开即可取出,不必另行修整,但只宜成型软质塑料 |
|
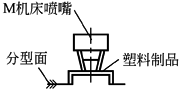
无流道浇口 |
|
应用范围:薄壁塑料制品,成型快速连续 优点:没有流道系统的材料损失 缺点:塑料制品上留有喷嘴痕迹,喷嘴直径小于6~12mm |
|
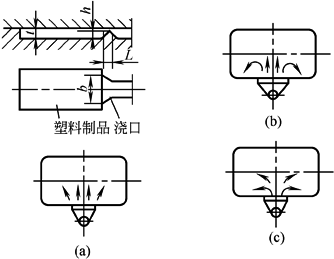
扇形浇口 |
|
(1)适用于成型平板薄形制品,对流程短的效果较好 (2)注意选择浇口位置,使料流向不致引起塑料制品变形 (3)扇角大小按塑料制品形状而定,图a较合理,图b、c都导致旋涡,不利熔料流动 (4)浇口截面积不得大于浇道截面积,h=(1/3~2/3)t,L=1.3mm |
|
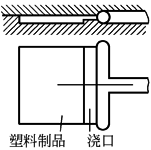
宽薄浇口 |
|
(1)适用于成型薄板大面积塑料制品 (2)流程较长,熔料能平衡填充型腔,塑料制品变形小,减少气泡及缺料,特别对聚乙烯防止变形更有效 (3)要注意选择浇口位置,防止导致塑料制品变形 (4)进料口厚度一般取0.2~1.5mm,宽度为塑料制品长度的25%~100%,浇口长一般小于1.5mm |
|
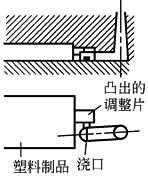
调整片式浇口 |
|
(1)适用于聚酸酯、聚乙烯、有机玻璃、ABS等流动性差、对应力敏感的塑料,可减少成型时浇口处的残余应力及防止浇口处破裂,有利于提高料温 (2)在浇口与塑料制品之间设置调整片,使浇口处残余力不致直接影响制品 (3)调整片宽一般取6mm,长为宽的2倍,厚为塑料制品壁厚的3/4左右。浇口厚度一般为调整片厚度的80%,宽为厚度的1.5~2倍,浇口长度一般在1.5mm以下 |
|
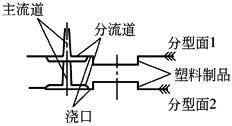
阻尼式浇口 |
|
(1)设置两个浇口,利用料二次流经浇口产生摩擦热,可有效地改善流动性和可塑化程度,适用于成型温度范围狭、流动性差的塑料及注射无增剂的聚氯乙烯等,但注射压力损失大 (2)浇口尺寸应按普通料口调节到良好时为止 |
|
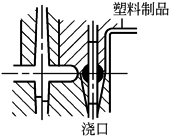
微型浇口 |
|
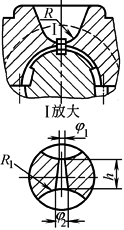
(1)延长喷嘴,缩短主流道,开模时微型浇口随塑料制品一起出模 (2)消耗塑料少,成型时热量散失及注射压力损耗小,适用于自动成型 (3)模具冷却不良时浇口附近塑料制品表面易出皱纹,同时也要防止微型浇口过早冷却,浇口处R与喷嘴R要吻合,并应防止喷嘴压力过大或模具用久后该处型腔变形 (4)h≈4mm,φ1≈0.5~0.8mm,φ2≈0.8~1.5mm,R1≈0.2~0.5mm |
|
叠式模具浇口 |
|
应用范围:多腔,质轻、扁平零件 优点:能较好地应用机器的塑化速度 缺点:流道系统冷凝料多,模具费用高 说明:目前一般使用热浇道,冷凝料少,但费用高 |
|
绝热流道模具 |
|
应用范围:所有从软化到熔化的熔程宽、并能快速连续生产的材料 优点:自动分离浇口,冷凝料只是冷流道部分 缺点:中间停顿后冷料有进入型腔的危险 |
|
热流道板 |
|
应用范围:成型技术条件要求高的制品、成型周期短以及难加工的材料 优点:无流道系统的材料损失,自动分离浇口 缺点:费用高,尤其是对控制设备 |